


¿Cuál es la diferencia entre el pulido mate y el pulido espejo de alto brillo-para piedra, y en qué se diferencian los abrasivos utilizados?
I. Diferencias generales del proceso
Diferencias generales del proceso: pulido mate frente a pulido de alto brillo y espejo
1. Brillo y textura de la superficie
Pulido de espejo de alto brillo-
- El nivel de brillo (a 60 grados) varía de 85 grados a 105 grados; Ofrece reflejos claros-como un espejo e imágenes nítidas. La superficie es densa y luminosa, suave y fresca al tacto. Comúnmente utilizado para acabados interiores de alta-extremidad, encimeras, paredes destacadas y pisos de primera calidad.
Pulido mate (mate suave/antiguo)
- Los niveles de brillo se dividen en tres categorías: mate grueso (10 grados –18 grados), mate suave estándar (20 grados –30 grados) y brillo fino y suave (30 grados –40 grados). Los reflejos son suaves y difusos sin imágenes distintas; la superficie presenta una textura mate fina y uniforme que es anti-reflejante y antideslizante-. Comúnmente utilizado para paredes exteriores, proyectos comerciales minimalistas y pisos en hospitales y escuelas.

2. Diferencias en el flujo de trabajo de procesamiento
Proceso estándar de alto brillo-
- Esmerilado grueso de diamante con unión de metal-(36#→60#→120#) → resina media-dura (200#/400#) → resina dura/flexible de alta-densidad (800#→1500#→3000#; agregue 5000# para piedra de lujo).
- Un proceso de refinamiento progresivo que utiliza almohadillas de grano-cada vez más finas para suavizar continuamente las micro-texturas hasta lograr un acabado-como un espejo.
Proceso mate estándar
- Esmerilado grueso de diamante con unión de metal-(36#→60#→120#) → grano 240# para alisado transitorio → almohadillas de resina porosas específicas-mate (240#/400#/600#); El proceso concluye aquí.
- No se utilizan almohadillas de pulido de grano alto-(#1000 y superiores); Para lograr un aspecto antiguo y resistente, se puede utilizar un cepillo de fibra de nailon para tratar la superficie.
3. Diferencias en los parámetros operativos del equipo
3.1 Presión
- Acabado de alto brillo-: alta presión para granito, baja presión para mármol; La presión estable garantiza que la superficie de la losa se compacte y se pula hasta obtener un brillo.
- Acabado mate: la presión general es ligeramente menor; Una presión excesiva puede crear fácilmente rayas brillantes localizadas, arruinando la apariencia mate uniforme.
3.2 Velocidad de alimentación de losa
- Acabado mate: Puede ser un poco más rápido.
- Acabado de alto brillo-: requiere una velocidad lenta y constante para garantizar un esmerilado y pulido completo.
3.3 Volumen de agua
- Acabado mate: Mayor volumen de agua para eliminar rápidamente el polvo fino de piedra, evitando que el polvo se adhiera a la losa y provoque manchas.
4. Adhesión de revestimientos protectores posteriores
Las superficies de losas mate presentan irregularidades y poros finos microscópicos, lo que permite una mayor penetración y adhesión de agentes impermeabilizantes y antimanchas; Las superficies de alto-brillo, similares a espejos-, son densas y lisas, lo que hace que la capa protectora sea más propensa al desgaste y al desprendimiento.
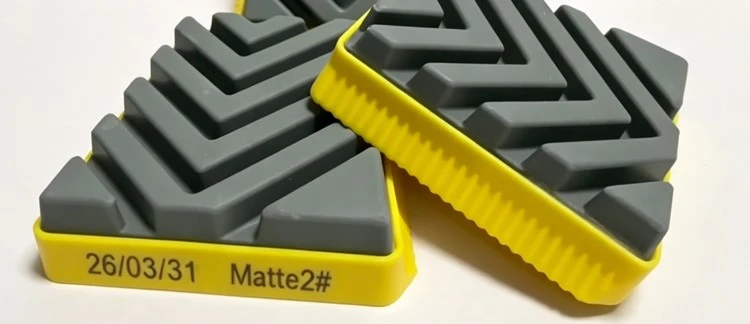
(Este abrasivo de resina Frankfurt se utiliza para pulir piedras)
II. Diferencias clave en herramientas abrasivas
(Centrado en bloques de "herradura" estilo Frankfurt-; incluye almohadillas de pulido manuales húmedas)
1 etapa de molienda gruesa: totalmente intercambiable
Bloques Frankfurt de diamante con unión metálica-(grano: 36#, 46#, 60#, 80#, 120#); no hay diferencia en el proceso de nivelación para acabados mate o de alto brillo-; La función se limita a eliminar las marcas de la sierra y lograr un espesor/planitud uniforme.
2 diferencias principales en herramientas de pulido medio y final
2.1 Herramientas especializadas para acabados de alto brillo/espejados-
2.1.1 Bloques Bond Diamond Frankfurt de resina-de alta densidad-
Cuenta con una matriz compacta y de alta-dureza llena de materiales en polvo duros; Alta concentración de diamante con partículas afiladas y-resistentes al desgaste.
- Tamaños de grano: 200#, 400#, 800#, 1500#, 3000#, 5000#
- Sub-categorías: resina dura (para granito/cuarzo artificial); resina suave/flexible (para mármol turco/piedra de lujo; diseñada para proteger el color base y evitar rayones).
- Función: Rellena y suaviza los rayones capa por capa; aumenta el brillo con pasos sucesivos; ofrece una vida útil más larga.
2.1.2 Consumibles tradicionales/heredados (que se eliminarán gradualmente)
Bloques de pulido de magnesita; se utiliza principalmente para el paso final en piedra blanda-de alta calidad para realzar el brillo y la riqueza; reemplazado en gran medida en la producción en masa por bloques de resina de 3000#/5000#.
2.1.3 Retoque-manual/Reparación:
- Almohadillas de pulido húmedas de resina de alto brillo-(rango de grano: 80#–5000#).
2.2 Abrasivos Especializados para Acabados Mate
2.2.1 Bloques abrasivos "Frankfurt" de resina porosa y de baja-dureza (componente central)
La fórmula de la resina está diseñada intencionalmente para que sea porosa y suave, incorporando cantidades significativas de talco y rellenos suaves; La concentración de diamante es menor y los granos abrasivos se seleccionan por su dureza para evitar la compactación rápida de la superficie de la losa.
- Granos de acabado estandarizados: 240# (antiguo grueso), 400# (mate suave general) y 600# (brillo fino y suave).
- Punto clave: no lo sustituya por bloques de resina densos y de alto brillo-; una matriz dura y densa inevitablemente producirá un acabado brillante con un pulido prolongado.
2.2.2 Bloques de cepillos de fibra de nailon-abrasivo-con acabado antiguo
- Se utiliza junto con bloques abrasivos mate para profundizar el acabado texturizado y crear un efecto de relieve natural de estilo antiguo-; estos no se utilizan en procesos de alto brillo-.
2.2.3 Almohadillas de pulido mate manuales:
- Almohadillas de pulido-húmedas de resina de baja-dureza; el procesamiento se detiene en la etapa 400#/600# sin pasar a niveles de grano más altos.

(Este abrasivo Resin Bond Diamond Frankfurt se utiliza para pulido de espejo de alto brillo-piedra)
III. Tabla comparativa concisa
| Artículo de comparación | Abrillantador de espejo de alto brillo- | Mate/Suave-Pulido mate |
| Tamaño de grano final | 3000#/5000# (resina de grano alto-) | 3000#/5000# (resina de grano alto-) |
| Estructura de matriz de resina | Denso, alta dureza | Poroso, baja dureza |
| Poroso, baja dureza | Alta concentración de partículas punzantes. | Alta concentración de partículas punzantes. |
| Alta concentración de partículas punzantes. | Ninguno (magnesita opcional para métodos más antiguos) | Cepillo de nailon con acabado-antiguo |
| Efecto brillo | Acabado de espejo transparente y altamente reflectante | Acabado mate/satinado suave y baja-reflectividad |
| Vida útil abrasiva | Mayor vida útil para el mismo grano | desgaste más rápido para el mismo grano |
| desgaste más rápido para el mismo grano | Encimeras de interior, paredes-de alta gama y suelos de primera calidad | Paredes exteriores, pisos comerciales antideslizantes-, acabados minimalistas y suaves-brillantes. |
IV. Precauciones operativas
- No mezcles bloques de pulido de alto brillo y mate en el mismo juego; hacerlo provocará inmediatamente acabados superficiales desiguales (variaciones de brillo y profundidad).
- Después de completar el acabado mate, nunca utilices bloques de pulido de alto brillo-(grano 800 o superior); Esto pulirá la superficie mate hasta obtener un brillo, arruinando efectivamente el acabado.
- Al producir un acabado mate en mármol blando, priorice el uso de bloques de resina mate ultra-suaves para evitar que el color base se vuelva blanquecino y evitar rayones visibles.